 简体中文
 English
核心结论:轮腔脂的正确管理能减少一半以上的支重轮早期失效:常规工况选 NLGI 2 号极压锂基脂,泥水工况换复合磺酸钙脂,单轮补脂量按轮腔容积的 1/2 至 2/3 控制,每 100–250 工时补一次;当油脂铁谱分析中铁磁性颗粒浓度超过 50 ppm 或出现切削状磨粒时,说明轴承已进入异常磨损,应立即开腔检查而不是继续补脂。
1. 为什么「按时补脂」不等于「补对脂」
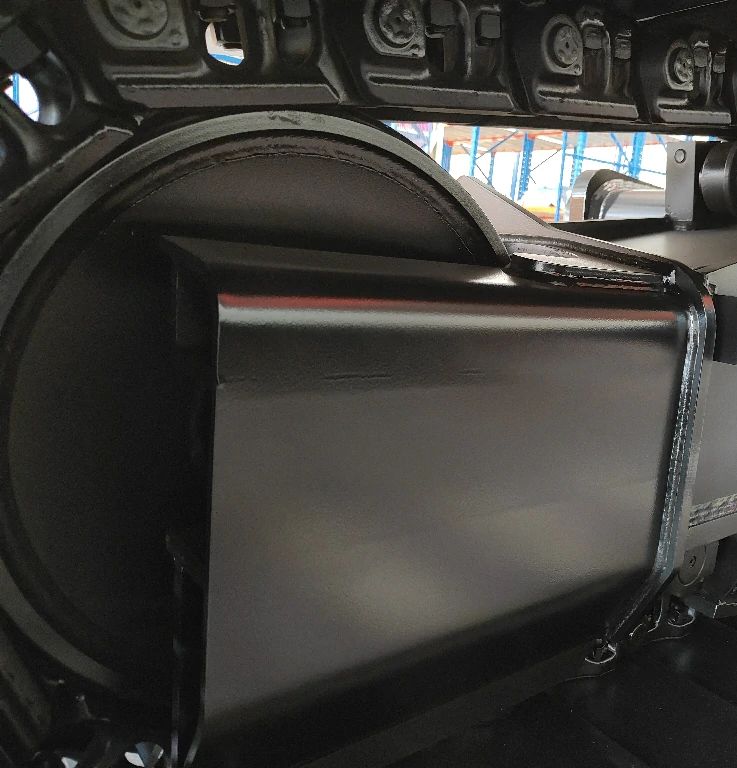
支重轮轮腔是典型的低速重载边界润滑工况:转速通常低于 60 rpm,载荷却达到整机重量的 1/4 以上,油膜厚度只有微米级,靠的是稠化剂纤维结构和极压添加剂在金属表面形成的化学反应膜。普通 2 号锂基脂在干燥工况足够,但其抗水冲刷能力弱,泥水一旦侵入,皂基稠化剂会被乳化流失,脂体变成乳浊液,几小时内就失去承载能力。
选型的第一个分水岭是环境水。干燥或室内工况用极压锂基脂即可;经常接触泥浆、河水或海雾的工况,应换复合磺酸钙脂——它遇水反而形成凝胶结构,抗水冲刷性能是锂基脂的 3–5 倍,且滴点高于 300℃,在连续爬坡导致的轮腔高温下不流失。低温工况(-30℃ 以下)另需用合成油基础油的低温脂,避免低温启动时脂体剪切断裂。
2. 加注量与补脂周期怎么定
轮腔不是脂越多越好。充满腔体的脂在温升时内压升高,会把密封唇反向顶开,反而加速泄漏和进水。工程口径是:新机装配时注脂至腔体容积的 2/3,日常补脂按 1/2 控制。单轮补脂量可按「腔体容积(cm³)÷ 400」估算每毫米行程对应的克数,也可以更直接——补到从排气口挤出新鲜脂为止,挤出的量就是上周期被污染的旧脂。
补脂周期按工况分级:干燥硬地面每 250 工时,含泥砂地面每 150 工时,泥水或磨蚀性粉尘工况每 100 工时。爬坡和连续回转作业使轮腔温度每升高 10℃,脂的氧化速度翻倍,这类工况再缩短 30%。补脂枪压力要低、速度要慢,高速高压注脂会把密封唇冲翻,这是现场最常见的人为损伤。
3. 油脂分析:把开腔检查变成按需进行
每 500 工时从每个轮腔取一次脂样(补脂前取样才有代表性),送实验室做铁谱或元素分析。预警阈值:铁含量超过 50 ppm、或铜含量明显上升(保持架磨损)、或出现 50 μm 以上切削状磨粒,任一条件满足就应安排开腔检查。连续两次趋势对比比单次数值更有意义,一个轮腔铁含量环比翻倍即视为异常。
取样时记录轮位、工时、上次补脂时间和牌号,四个轮位分瓶编号。多数早期失效只发生在个别轮位,混合取样会把信号稀释掉。分析费用远低于一次开腔更换轴承的费用,按季度做轮腔脂分析是投入产出比最高的预防措施。
4. 现场执行的三条纪律
第一,脂枪与加注口每次清洁,加脂口本身是泥水进入轮腔的主要通道;第二,不同稠化体系(锂基与磺酸钙)混用会导致稠化剂结构崩塌,换牌号必须把旧脂尽量排出并经历一个短周期过渡;第三,每次补脂顺手检查排气口是否通畅,堵塞的排气口会让补进去的脂从密封唇处泄漏而不是进入轴承区。
把这三条写进点检表并与补脂周期一起执行,轮腔密封的意外失效基本可以控制在寿命末期,而不是随机出现。
5. 润滑脂选用与补脂周期速查
| 工况 | 推荐脂型 | 补脂周期 | 取样周期 |
|---|---|---|---|
| 干燥硬地面 | NLGI 2 极压锂基脂 | 250 工时 | 500 工时 |
| 含泥砂地面 | NLGI 2 极压锂基脂(高频补脂) | 150 工时 | 400 工时 |
| 泥水 / 河道 / 盐雾 | 复合磺酸钙基脂 | 100 工时 | 300 工时 |
| 严寒(-30℃ 以下) | 合成油低温极压脂 | 200 工时 | 500 工时 |
关键要点
- 轮腔脂决定支重轮一半的寿命:干燥工况用极压锂基脂,泥水与盐雾工况必须换复合磺酸钙脂。
- 单轮加注量按腔体 1/2–2/3 控制,充满反而顶开密封唇;补脂枪低速低压。
- 补脂周期按工况 100–250 工时分级,连续爬坡或高温工况再缩短 30%。
- 铁含量 50 ppm、切削状磨粒、环比翻倍三个预警阈值,任一触发即开腔检查。
相关阅读
MG2500B 25 吨钢制履带底盘总成、钢制履带底盘系统 1-60 吨、维护知识栏目
本文由迈智机械工程团队基于定制项目记录与出厂载荷测试数据整理,文中参数为工程参考值,实际选型以确认图纸与工况载荷谱为准。