 简体中文
 English
核心结论:-30℃ 环境下底盘失效不是「钢材变脆」这么简单,而是三件事叠加:密封件硬化失去弹性、润滑脂稠化使启动扭矩成倍上升、液压油粘度升高导致马达响应滞后。该项目通过低温 NBR 密封件、低温液压油与减速机换油,把冷启动扭矩从标准配置的 2.4 倍降到 1.5 倍,并在 -30℃ 冷舱完成 12 次连续启动验证。
1. 工况与失效预判
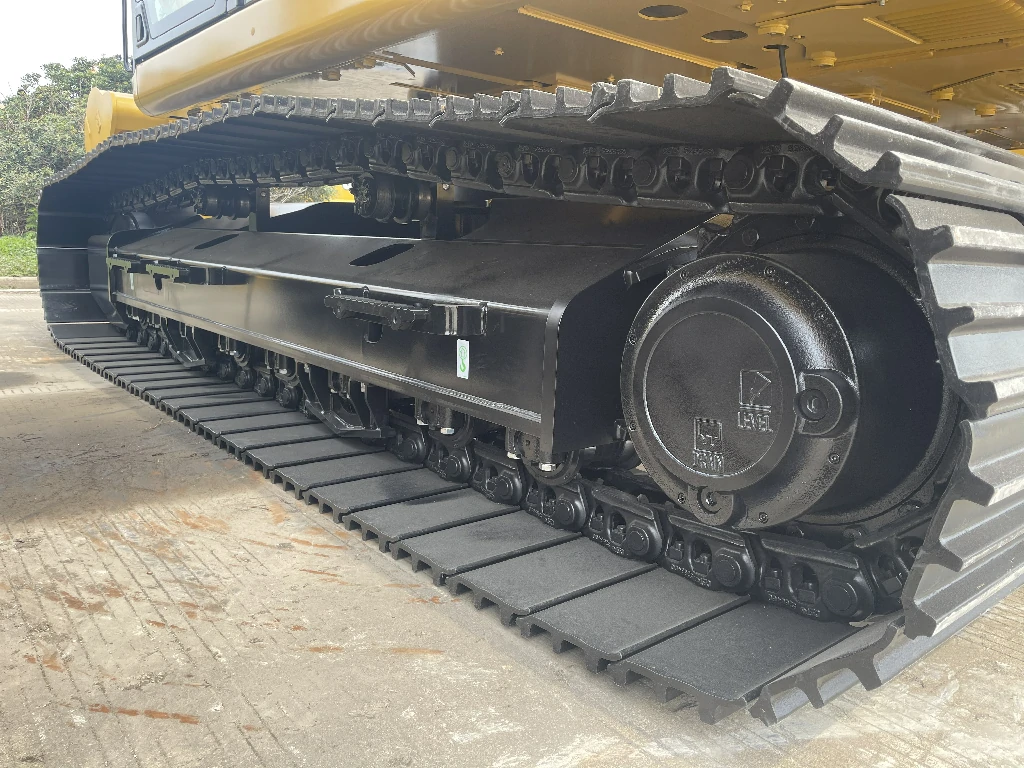
客户设备在高纬度矿区作业,冬季环境温度 -25℃ 至 -35℃,每日冷启动 2–3 次,停机后整机在露天放置。12 吨钢制底盘配双马达驱动,标准配置在 -15℃ 以上验证充分,但低温段没有数据。
前期 FMEA 把风险集中在四处:轮系唇口密封、张紧缸活塞杆密封、减速机齿轮油、液压马达回油背压。钢材本体按 -40℃ 冲击功选材即可满足,反倒不是难点。
2. 材料与油液的替换清单
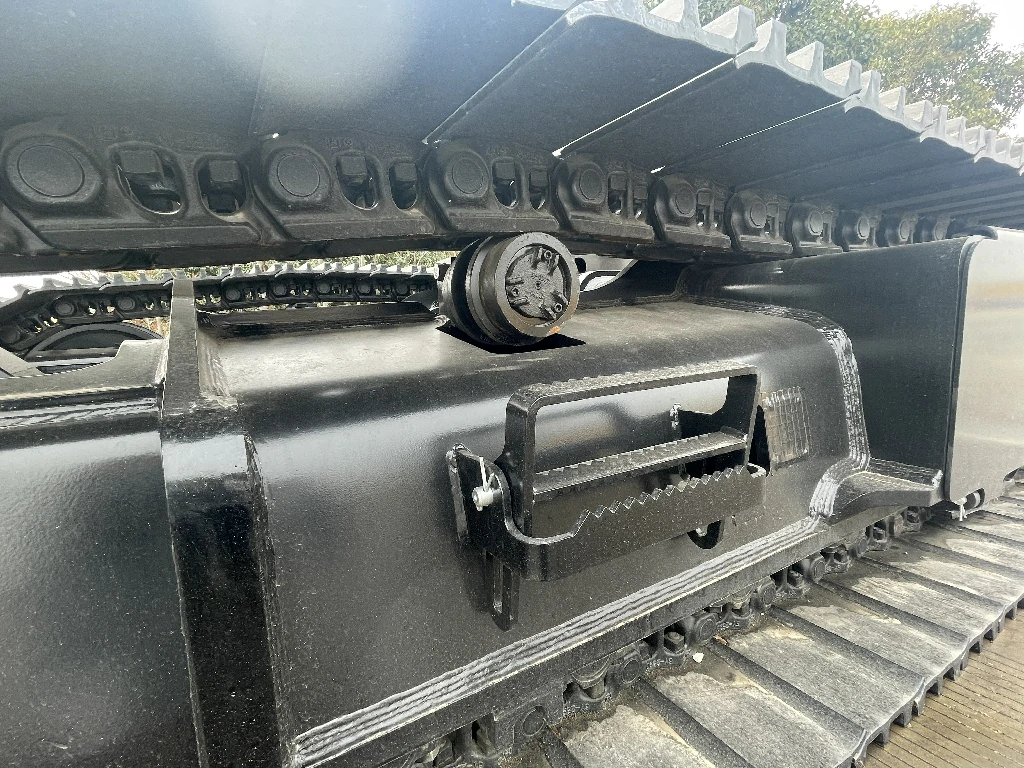
密封件由标准 NBR 改为低温级 NBR(脆性温度 -45℃),关键唇口改用聚氨酯;润滑脂换成低温合成基础油的 NLGI 1.5 号脂;减速机齿轮油改为 75W-90 全合成,液压油按设备手册换成低温抗磨型。
张紧缸活塞杆加镀硬铬并提高表面光洁度,避免低温下密封唇口被粗糙面拉伤。所有橡胶件在图纸上标注了批次与脆性温度,避免后续批次被普通件替换。
3. 冷舱验证与实测数据
整机在 -30℃ 冷舱静置 12 小时后做启动测试,共 12 次循环。记录启动瞬间马达电流峰值、行走 10 m 所需时间、轮系温升与密封唇口渗漏情况。标准配置在第 3 次循环出现张紧缸渗油,改进配置 12 次循环无渗漏。
冷启动流程也同步固化:先空载低速往复 3–5 分钟让轮腔油脂升温,再逐步加载;禁止冷态直接满负荷爬坡。这条操作规程写进了随机交付的低温作业手册。
4. 交付与后续跟踪
批量 4 台交付后跟踪了首个冬季,客户反馈按规程操作的设备未出现密封渗漏,唯一一次异常是现场误加了普通齿轮油导致启动扭矩回升,换油后恢复。
这个案例让我们把「低温包」做成可选项:低温密封件、低温油脂、低温油液与低温作业手册四项打包,按目的国最低气温触发,而不是所有出口订单统一加价。
5. -30℃ 冷启动实测对照
| 指标 | 标准配置 | 低温配置 | 说明 |
|---|---|---|---|
| 冷启动扭矩倍数 | 2.4 × | 1.5 × | 相对常温启动扭矩 |
| 启动后行走 10 m | 42 s | 27 s | -30℃ 静置换 12h 后 |
| 张紧缸渗漏 | 第 3 次循环出现 | 12 次循环无 | 低温密封件替换效果 |
| 轮系温升(连续 2h) | 51℃ | 44℃ | 低温脂搅油阻力更低 |
关键要点
- -30℃ 失效主因是密封硬化、油脂稠化与油液粘度,而非钢材本体。
- 低温 NBR(-45℃ 脆性温度)+ 低温脂 + 75W-90 全合成齿轮油是有效组合。
- 冷启动必须先空载低速预热 3–5 分钟,禁止冷态直接满负荷爬坡。
- 把低温包做成按目的国气温触发的可选项,比全订单统一配置更合理。
相关阅读
本文由迈智机械工程团队基于定制项目记录与出厂载荷测试数据整理,文中参数为工程参考值,实际选型以确认图纸与工况载荷谱为准。