 简体中文
 English
核心结论:履带板螺栓断裂的机理几乎都是疲劳:初始预紧不足时,履带板与轨链座之间发生微动,螺栓承受附加的交变拉伸载荷,数千次循环后从螺纹根部断裂。预防的关键不是换更粗的螺栓,而是三件事——按对角顺序分两次拧到规定扭矩、每次拆卸后检查螺纹孔状态、按工况每 150–300 工时复查扭矩并补标记。执行到位的机队断栓率可以降到每年零星几颗。
1. 断栓的真实机理:微动与预紧衰减
拧紧螺栓的本质是给夹紧面施加压紧力,让载荷通过摩擦传递而不是让螺栓承受剪切。预紧衰减 30% 后,履带板与轨链座开始微动,螺栓额外承受交变弯曲载荷,疲劳寿命从理论上的数万小时掉到几百小时。所以「螺栓断了换螺栓」是治标:新的螺栓装上去,预紧问题不解决,几百小时后再断。
预紧衰减有三个来源:新螺栓装配后的初期嵌入(螺纹面与支承面磨合,扭矩损失可达 15–25%)、振动导致的螺纹副松转、以及支承面凹陷或杂质引起的支承面失效。对应的三道防线分别是初拧后复查、防松结构、装配面清理。
2. 正确的拧紧工艺
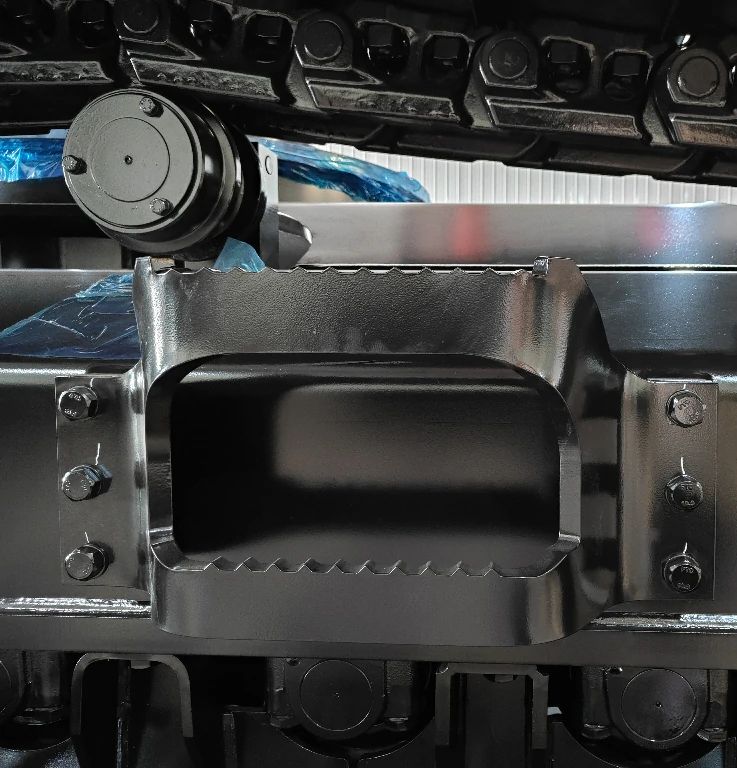
拧紧按对角顺序分两步:第一步全部拧到规定扭矩的 50%,第二步按同一顺序拧到 100%。一次拧到位时,先拧的螺栓会被后续拧紧的板变形释放掉一部分预紧,实测离散度可达 ±30%;分两步后离散度收窄到 ±8% 以内。扭矩值以底盘供应商手册为准,常见 M20 10.9 级在涂抹 MoS2 润滑后为 480–560 N·m,干摩擦状态不可直接套用。
防松方式的选择:螺纹胶(厌氧胶)适合不再频繁拆卸的连接,但对高温工况(履带板工作温度可到 80℃ 以上)有效等级要选对;尼龙嵌件锁紧螺母适合拆卸频繁的场合但重复使用三次后锁紧力衰减过半;双螺母现场不推荐——增加重量且第二颗螺母经常被漏拧。机器出厂默认采用螺纹胶 + 标记漆组合,拆卸重装时必须重新点胶。
3. 复查周期与记录
复查周期按工况:硬质平整地面每 300 工时,含泥砂与冲击工况每 150 工时。复查不是全拆重紧,而是用校准扭矩扳手逐颗「确认到扭矩」——扳手不动的视为合格,动了的补紧并打新标记。标记漆是效率工具:一条直线贯穿螺栓与履带板,标记错位的螺栓一眼可见,目视检查 2 分钟覆盖全机。
断栓后的处理纪律:断栓所在的履带板连接孔必须检查——断栓多伴随孔壁拉伤,孔壁损伤的轨链座要修复螺纹或更换,否则新螺栓的预紧永远打不到位。这也是「同一位置反复断栓」的最常见原因。
4. 一个机队的实测对照
某租赁机队 26 台设备执行上述工艺一年:断栓从年均每台 6.2 颗降到 0.3 颗,因断栓导致的履带板丢失事故(断栓后板在运行中脱落砸伤管路)从 3 起降到 0。工时增量约为每 300 工时 40 分钟,与一次断栓的现场处置(含道路救援)相比可以忽略。
5. 螺栓维护周期速查
| 项目 | 常规工况 | 泥砂冲击工况 |
|---|---|---|
| 扭矩复查 | 300 工时 | 150 工时 |
| 标记漆检查 | 每次复查 | 每次复查 + 班前目视 |
| 螺纹孔状态检查 | 每次拆卸时 | 每次拆卸时(必查) |
| 防松处理 | 拆卸重装重新点胶 | 同左 + 缩短复查周期 |
关键要点
- 断栓是预紧不足引发的疲劳断裂,换螺栓治标,恢复预紧才治本。
- 拧紧必须对角分两步(50% → 100%),一次拧到位的预紧离散度可达 ±30%。
- 复查周期:常规工况 300 工时、泥砂冲击工况 150 工时,标记漆让目视检查 2 分钟覆盖全机。
- 同一位置反复断栓,先查该处履带板连接孔是否拉伤——孔壁损伤是预紧打不到位的根因。
相关阅读
MG300B 3-4 吨钢制履带底盘总成、橡胶履带板钢制履带底盘、维护知识栏目
本文由迈智机械工程团队基于定制项目记录与出厂载荷测试数据整理,文中参数为工程参考值,实际选型以确认图纸与工况载荷谱为准。