 简体中文
 English
核心结论:回转支承选型的唯一正确入口是倾覆力矩:把上装的自重重心、载荷重心和动态系数折算成最大倾覆力矩,再对照厂商的承载能力曲线(倾覆力矩—轴向载荷组合图)选型,而不是按整机吨位套比例。安装侧同样关键:回转平台安装面的平面度要求 0.5 mm/m 以内、螺栓等级 10.9 级以上并按对角顺序拧紧——安装面超差会让滚道局部过载,承载曲线再大也救不回来。
1. 从整机参数到倾覆力矩的折算
上装作用在回转支承上的载荷可以合并成三组:轴向力(自重+载荷的垂直分量)、径向力(回转平面内的水平分量,来自坡度与回转惯性)、倾覆力矩(载荷重心偏离回转中心的力臂乘积)。动态系数别漏:起重机类按 1.25 起、破碎类按 1.5 起、钻机加压工况按 1.6 起——静态算出来「够用」而实际早期点蚀的案例,九成是漏了动态系数。
折算完成后对照厂商承载曲线图(横轴倾覆力矩、纵轴轴向载荷,图上是一族等寿命曲线),工作点必须落在目标寿命曲线的左下方并留 10–15% 余量。注意曲线图通常是静承载与动承载两张,验算要做两次:静承载对结构不屈服,动承载(按回转次数)对滚道疲劳寿命。
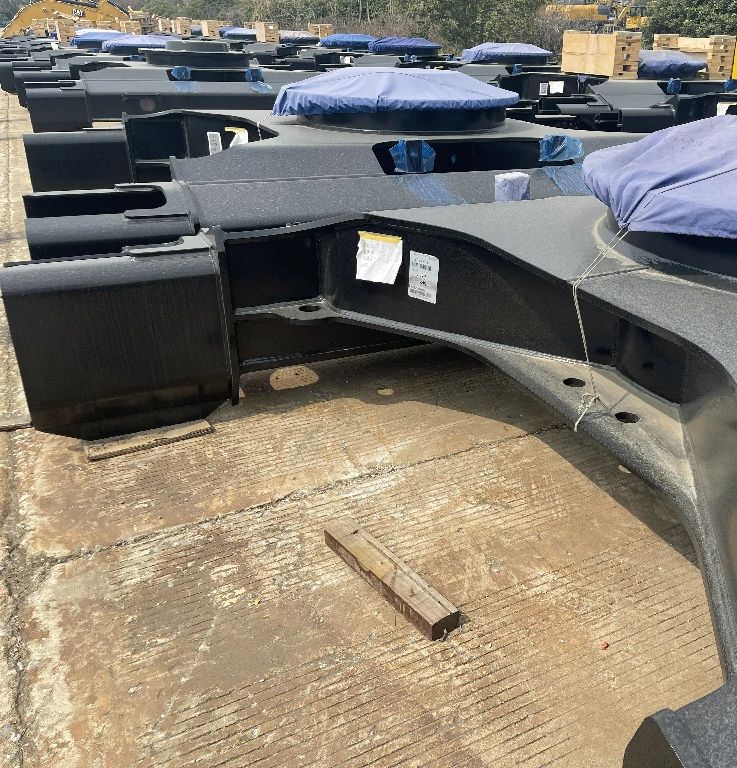
2. 安装座:被低估的失效源
回转支承是薄壁大直径件,刚度几乎完全依赖安装座提供。安装面平面度要求 0.5 mm/m 以内,全场累计不超过 1.5 mm;超差的安装面在螺栓拧紧后会把滚道顶出椭圆变形,局部接触应力成倍上升,游隙测量一切正常、运行几百小时就点蚀的案例基本都出在这里。加工或堆焊修复后要用长直尺+塞尺全场检测,不能只靠加工设备的精度承诺。
螺栓同样有讲究:10.9 级起步,按对角顺序分两步拧紧,扭矩公差 ±5%;螺栓孔位置度差的安装座会出现个别螺栓不受力,滚道压紧力分布不均。验收时建议做一次「螺栓拉伸抽查」——用液压拉伸器抽 8–12 颗确认实际预紧力,比只验扭矩更能暴露问题。
3. 游隙、软管与齿圈的验收
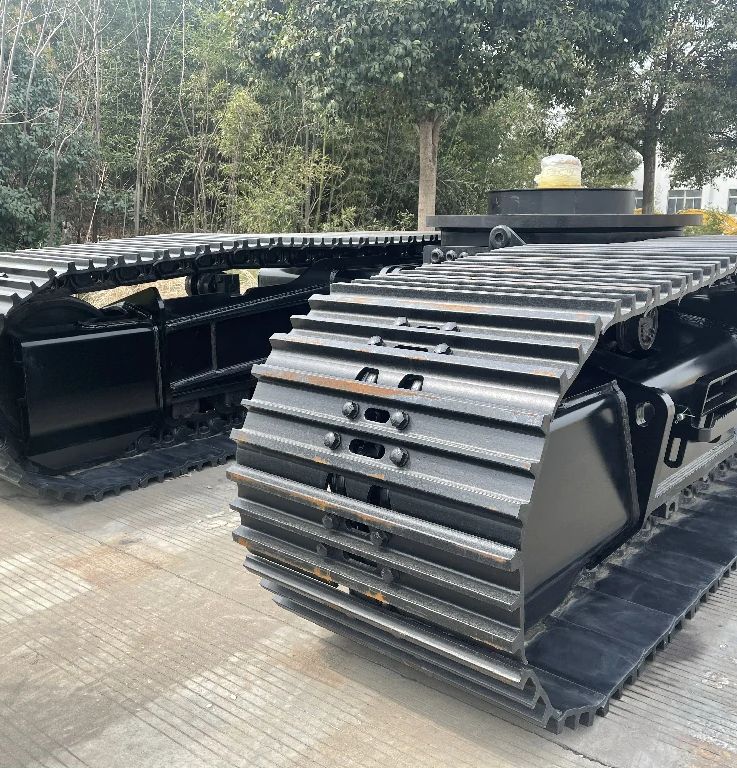
出厂游隙按载荷类型定:以轴向载荷为主的工况选较小游隙,以倾覆力矩为主的工况适当放大。现场验收用百分表顶齿圈测量回转方向的空程角,对照合同值;软管与线束的布线要走中央回转接头,不得缠绕在支承外圈上随转——这是现场最常见、后果也最隐蔽的错误(管路拉扯给支承施加持续径向力)。
齿圈侧:驱动小齿轮与齿圈的啮合侧隙按 0.3–0.5 mm 调整,回转减速机的安装定位面与支承齿圈的同心度误差控制在 0.15 mm 内,否则运转噪响且齿面偏磨。交付文件里要含游隙与侧隙的实测记录,作为后续保养的基准值。
4. 保养要点
滚道润滑按回转次数而不是按工时:每 5000 次回转或每 100 工时(取短者)注脂一次,脂量以旧脂从封脂口挤出为新;齿面脂单独用开式齿轮脂。每半年做一次游隙趋势测量——游隙环比明显增大说明滚道磨损在加速,提前安排计划性更换比等失效便宜一个数量级。
5. 回转支承选型与安装验收清单
| 项目 | 要求 | 验收方法 |
|---|---|---|
| 承载验算 | 三向载荷折算 + 动态系数 1.25–1.6 | 承载曲线图上工作点留 10–15% 余量 |
| 安装面平面度 | ≤0.5 mm/m,全场 ≤1.5 mm | 长直尺 + 塞尺全场检测 |
| 连接螺栓 | 10.9 级,对角两步拧紧 | 扭矩 ±5% + 液压拉伸抽查 |
| 齿圈侧隙 | 0.3–0.5 mm | 百分表实测并记录 |
关键要点
- 回转支承按倾覆力矩承载曲线选型,不按整机吨位套比例;动载系数 1.25–1.6 不容漏算。
- 静承载与动承载两次验算都要做:一次对结构强度,一次按回转次数对滚道疲劳寿命。
- 安装面平面度 ≤0.5 mm/m 是硬门槛——超差安装座会把滚道顶出椭圆,游隙正常也会早期点蚀。
- 滚道润滑按回转次数(每 5000 次或 100 工时取短者),游隙每半年趋势测量。
相关阅读
回转支承 360° 回转钢制履带底盘、MG2500B 25 吨钢制履带底盘总成、选型攻略栏目
本文由迈智机械工程团队基于定制项目记录与出厂载荷测试数据整理,文中参数为工程参考值,实际选型以确认图纸与工况载荷谱为准。