 简体中文
 English
核心结论:迈智机械二期智能化焊接产线于 2026 年 11 月正式投产,包含两套双工位机器人焊接工作站、一套三维激光切割下料单元和配套的焊缝跟踪系统。车架类结构件月产能从 95 台套提升到 160 台套,更重要的是一致性:关键角焊缝的熔深离散度从人工焊接的 ±1.4 mm 收窄到 ±0.55 mm,余高波动收窄约 60%,焊后打磨工时下降 45%。
1. 为什么底盘车架适合机器人焊接
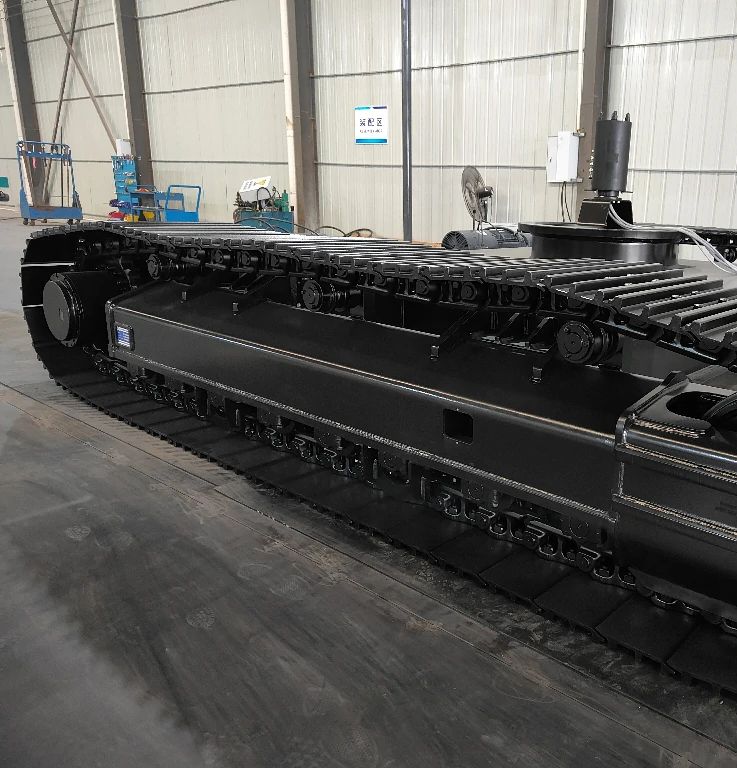
履带底盘车架的焊缝特征是「少品种、大批量、位置重复」:同一型号车架的焊缝位置在数万台范围内完全一致,人工焊接的质量瓶颈不在单焊缝水平,而在 8 小时班次内的疲劳漂移——下午班次的咬边发生率约为上午的两倍。机器人恰恰相反:它不解决「会不会焊」,只解决「每一道都一样」。
这也界定了二期产线的分工:样机与单件小批仍走人工焊接线(工艺试验与首件确认在人工线上完成),量产车架与批量支重轮座走机器人线。两条线的焊缝验收标准相同,追溯体系共用。
2. 产线的三个关键配置
第一是焊前下料的激光化:下料精度从等离子切割的 ±0.8 mm 提高到 ±0.2 mm,坡口间隙一致后,机器人焊接的熔深稳定性才有输入基础——焊接质量的一半在下料,这是投产后最大的体会。第二是激光焊缝跟踪:坡口间隙波动 ±1 mm 内可自动纠偏,超出范围自动停机报警,杜绝了「焊偏了但没人发现」的漏检。第三是双工位轮换:一台焊接时另一台装夹,设备利用率从单工位的 55% 提到 82%。
层间清理是人工介入保留最多的环节:机器人每焊 3 层暂停,由人工清渣并检查层间缺陷后继续。这个环节机械化方案尚不成熟,目前通过工位布局把清理时间压缩到节拍之内。
3. 产能与质量数据
产能:车架月产能 95 → 160 台套,交期承诺相应缩短——6 吨级标准底盘的常规交期从 35 天压缩到 25 天(以合同为准)。质量:熔深离散 ±1.4 → ±0.55 mm,焊缝返修率 3.1% → 0.9%,焊后打磨工时 -45%。能耗与成本:单台车架焊接综合成本下降 18%,其中人工与返修占大头。
投产过渡期安排:前 300 台套为「人机双线并行」,同一型号同时由两条线生产并分别跟踪三个月数据,确认机器人线各项指标稳定后再切换为主力产线。已排产的合同不受切换影响。
4. 对客户意味着什么
三个直接影响:交期更短且波动更小——产能爬坡后交期标准差从 6 天降到 3 天以内;批次一致性更好——对整机厂来说,同批底盘的焊接质量不再依赖当班焊工;追溯颗粒度更细——机器人焊接参数(电流、电压、速度、层序)全程自动记录,每条焊缝的参数曲线可导出。老客户如需查看某台底盘的焊接参数档案,凭序列号即可调取。
5. 二期产线投产前后对比
| 指标 | 投产前 | 投产后 | 变化 |
|---|---|---|---|
| 车架月产能 | 95 台套 | 160 台套 | +68% |
| 熔深离散度 | ±1.4 mm | ±0.55 mm | -61% |
| 焊缝返修率 | 3.1% | 0.9% | -71% |
| 6 吨级常规交期 | 35 天 | 25 天 | -10 天(以合同为准) |
关键要点
- 二期产线投产后车架月产能 95 → 160 台套,6 吨级标准底盘常规交期压缩到 25 天。
- 焊接质量一半在下料:激光下料 ±0.2 mm 的坡口一致性是机器人熔深稳定的前提。
- 熔深离散 ±1.4 → ±0.55 mm、返修率 3.1% → 0.9%,一致性而非单点质量是机器人的核心价值。
- 每条焊缝的电流/电压/速度曲线自动存档,凭底盘序列号可调取焊接参数档案。
相关阅读
MG500B 6 吨钢制履带底盘总成、钢制履带底盘系统 1-60 吨、公司新闻栏目
本文由迈智机械工程团队基于定制项目记录与出厂载荷测试数据整理,文中参数为工程参考值,实际选型以确认图纸与工况载荷谱为准。