 简体中文
 English
快速答案:多机协同吊装对底盘的额外要求有两条:一是每台底盘必须能独立回转,否则无法在保持载荷不变的前提下调整各台车的相对位置;二是各台底盘必须能按比例分配并监测载荷,这需要底盘提供实时载荷反馈接口。集成 360° 回转支承的履带底盘系统就是为满足这两条而设计的。
1. 多机协同对底盘提出的两个额外要求
风电机组整体提升、桥梁分段吊装、大型钢构件整体吊装这类作业,需要多台履带起重机共同完成一个吊装任务。多机协同的难点不在于每台车能不能吊起来,而在于它们能不能作为一个整体来控制。
这就对底盘提出了普通单机作业用不到的两个要求。
2. 回转支承:让底盘能独立调整位置
第一个要求是独立回转。在起吊过程中,如果需要各台车在保持吊重不变的情况下微调自身位置(比如避开障碍物或对齐构件),传统的固定式底盘做不到 —— 只能整车行走调整,效率极低且可能超载。集成回转支承的底盘可以在总回转中心不变的前提下实现整车回转。
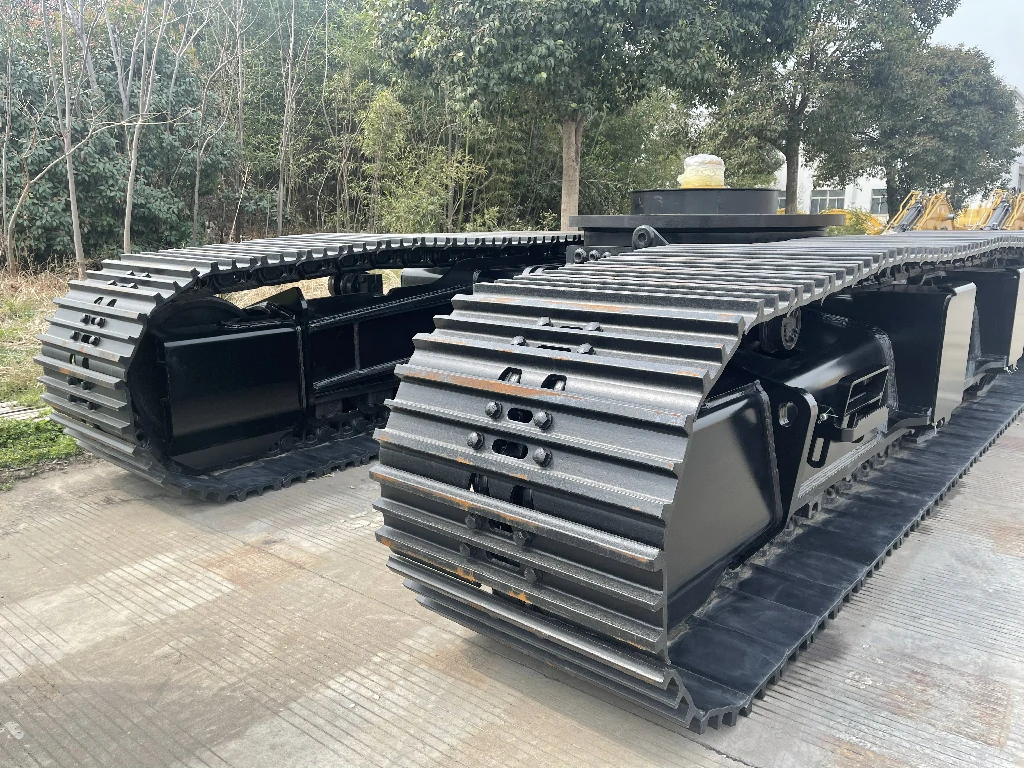
迈智机械的 集成回转支承 360° rotary 系统的钢制履带底盘正是为此设计,回转支承的承载与回转阻力矩参数需与主机工况匹配。
3. 同步控制:各台车必须按比例分担载荷
第二个要求是按比例分配并监测载荷。多台车的载荷分担比例由它们到吊点的距离决定,理想状态下每台车的载荷应严格按此比例分配。实际操作中,由于地面不平、支腿沉降、吊臂弹性变形等因素,实际分配会偏离设定值。
底盘必须提供实时载荷反馈,才能让操作手在偏离超限时及时调整。
4. 载荷分配不均的后果
载荷分配不均的直接后果是部分底盘超载。一台按 60% 载荷设计的底盘若实际承受了 85%,其车架与驱动轮承受的应力远超设计值,疲劳寿命会急剧缩短 —— 而且这种损伤往往在吊装结束后才逐渐显现。
现场常见的做法是在每台车的吊臂上装测力装置,但把传感器下沉到底盘层面,能更直接地反映支腿反力。
5. 底盘层面的超载报警实现
底盘层面的超载报警可以通过支腿压力传感器或液压回路压力实现 —— 支腿液压缸的回油压力与反力成正比,采集这个信号即可实时获得各支腿的受力状态。
对液压驱动且带支腿的底盘,这个信号的获取成本很低,精度也足以作为报警依据。
6. 典型配置方案与选型要点
典型的多机协同配置方案是:100 吨以上底盘 + 集成回转支承 + 支腿压力监测接口。选型时需要向底盘供应商确认四项:回转支承的承载能力与回转阻力矩、支腿的数量与布置形式、载荷反馈接口的信号形式、以及各台底盘之间的接口一致性(决定同步控制系统的兼容性)。
主机厂在批量项目上尤其应关注最后一项 —— 接口一致性决定了后续订单能否直接替换。
7. 参数对照表
| 作业类型 | 台数 | 单机底盘吨位 | 回转支承 | 载荷监测 | 关键接口要求 |
|---|---|---|---|---|---|
| 风电机组整体提升 | 4 - 8 台 | 100 - 200 吨 | 必需 | 必需 | 统一信号协议、远程同步使能 |
| 桥梁分段吊装 | 2 - 4 台 | 80 - 150 吨 | 建议 | 必需 | 载荷分配可调 |
| 大型钢构件整体吊装 | 2 - 3 台 | 60 - 120 吨 | 建议 | 必需 | 支腿反力监测 |
| 厂区重型设备搬运 | 2 台 | 40 - 80 吨 | 可选 | 建议 | 行走与回转联锁 |
相关产品与延伸阅读
如需按吨位核对具体规格,可参考以下产品页面的完整参数与技术参数表:
下一步:发送主机型号与整机重量、作业工况(地面条件、坡度、是否涉水)、安装接口尺寸与孔位、行走速度与驱动配置、采购数量与目标交期,迈智机械在收到技术询盘后一个工作日内回复配置建议与正式报价,支持 DXF/DWG 图纸对接、3D 出图确认、载荷测试与 1 套起订(含样机定制)。